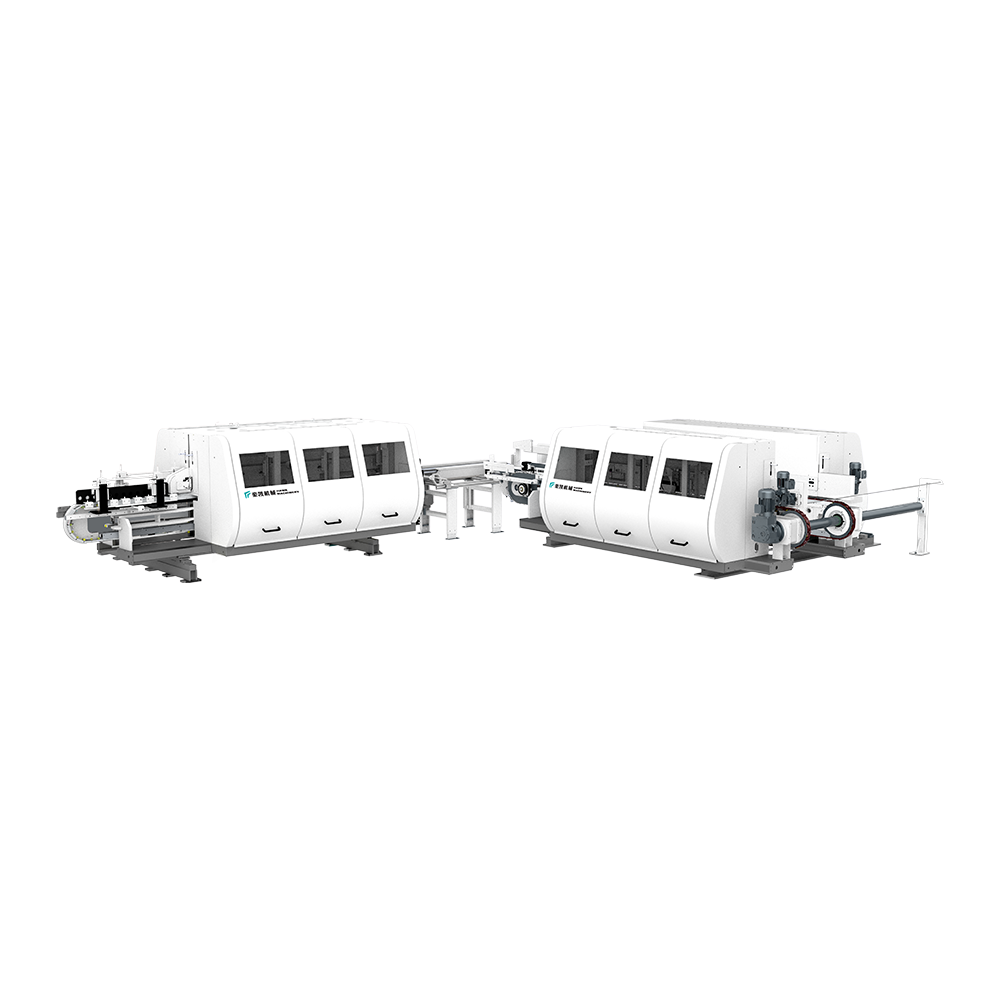
Garis Slotting Lantai (Double End Tenoner)
Produk dapat memasukkan lantai secara vertikal dan horizontal. Seri mesin men...
Lihat detailDi pabrik lantai yang menjalankan 500 panel per shift, perbedaan antara gergaji satu bilah dan gergaji tiga bilah bukan hanya kecepatan potong. Ini adalah berapa kali operator harus menyentuh panel. SEBUAH 3 mesin gergaji rip mengambil satu papan berukuran 1.220 mm, melewatinya melalui tiga bilah gergaji paralel, dan mengembalikan tiga strip yang siap untuk langkah pemesinan berikutnya. Hal ini menjadikannya titik awal yang paling praktis bagi produsen yang membutuhkan lebar rip yang konsisten tanpa harus membayar harga penuh untuk sistem multi-rip dengan output tinggi.
Kuncinya adalah keseimbangan. Pengaturan tiga bilah memberi Anda fleksibilitas strip yang tidak dapat dilakukan mesin dua bilah, sekaligus menghindari kebutuhan daya dan kompleksitas jarak yang timbul dari lima bilah atau lebih. Jika lebar panel Anda bervariasi dari hari ke hari, gergaji 3 rip biasanya merupakan konfigurasi yang menjaga waktu pergantian dan biaya blade tetap terkendali.
Gergaji 3 rip adalah gergaji multi-rip dengan tiga bilah yang diberi jarak agar sesuai dengan lebar strip yang sudah jadi. Bilahnya terletak pada poros yang sama, dan spacer baja atau paduan yang dilaminasi mengatur jarak di antara keduanya. Saat papan dimasukkan, bilah luar memotong bagian tepinya dan bilah tengah memotong strip tengah. Dalam sekali jalan, Anda mendapatkan tiga strip, bukan satu. Hiasan tepi luarnya terlepas, dan ketiga strip bergerak maju ke garis slotting atau beveling.
Desain ini penting untuk pabrik lantai karena mesin hilir mengharapkan toleransi lebar yang ketat. Jika gergaji potong memotong strip terlalu lebar 3 mm, tenoner ujung ganda harus menghilangkan lebih banyak material, sehingga meningkatkan keausan pahat dan meningkatkan risiko terkelupasnya laminasi dan SPC. Gergaji 3 rip dengan kerah jarak yang akurat dan poros yang kaku mengurangi risiko tersebut.
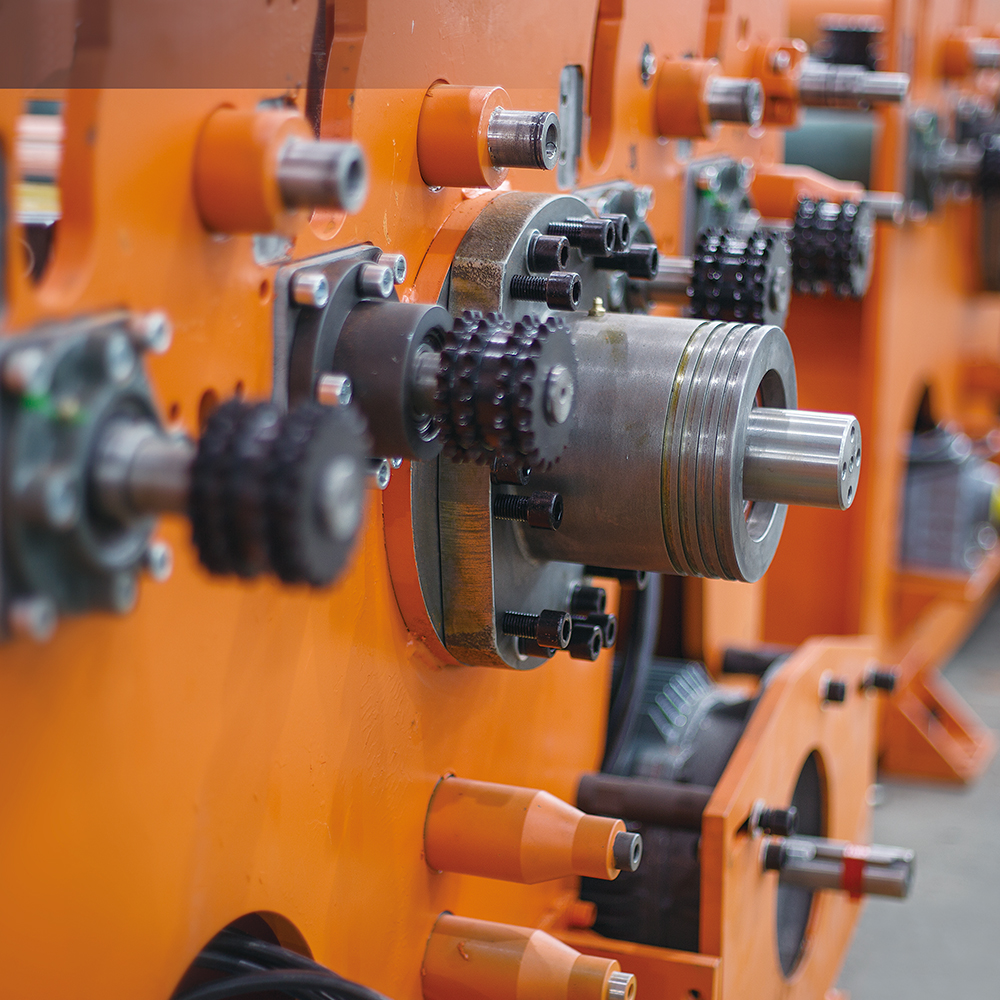 Gergaji Rip Multi Bilah untuk Panel Lantai dan Dinding Gergaji rip ini menangani SPC, WPC, laminasi, dan papan lainnya dengan laju pemakanan hingga 32 m/mnt dan lebar kerja 1300 mm, menggunakan penggerak roller atas dan bawah untuk menjaga integritas permukaan dan toleransi lebar yang tepat. Lihat Produk →
Komponen inti alat berat ini adalah konveyor umpan atau meja roller, sistem roller tekanan, dan rumah gergaji dengan spindel yang dapat disesuaikan. Material bergerak ke dalam rumah gergaji di bawah tekanan yang terkendali, melewati tiga bilah, dan keluar ke meja pengumpanan. Beberapa mesin menggunakan penggerak rol atas, yang menarik papan dan menjaganya tetap rata; yang lain menggunakan rantai umpan bawah. Untuk material lantai seperti SPC dan WPC, penggerak roller dengan roller karet atau uretan sering kali lebih disukai karena melindungi permukaan dari bekas sekaligus menjaga cengkeraman.
Dalam aliran produksi pada umumnya, gergaji rip 3 muncul sebelum tenoner ujung ganda, kemudian stasiun pengecatan beveling dan alur V. Untuk pabrik yang menjalankan laminasi dan SPC, kemampuan mengganti penjarak bilah dengan cepat menjadi sama pentingnya dengan tenaga gergaji. Gergaji 3 rip yang dirancang dengan baik memungkinkan Anda berpindah dari strip 80 mm ke strip 100 mm dalam hitungan menit, bukan jam.
Untuk mempermudah pengambilan keputusan, bandingkan mesin 3 gergaji sobek dengan konfigurasi bilah tunggal dan multi-bilah menggunakan target produksi tipikal. Angka-angka di bawah ini mengasumsikan tebal papan lantai 12 mm dan kecepatan pengumpanan 8 m/menit.
| Konfigurasi | Strip per lintasan | Toleransi lebar tipikal | Paling cocok |
|---|---|---|---|
| Gergaji bermata satu | 1 | ±1,5mm | Pekerjaan bervolume rendah, strip lebar |
| 3 rip saw | 3 | ±0,4mm | Lantai bervolume sedang, lebar fleksibel |
| Gergaji sobek 5 bilah | 5 | ±0,4mm | Proses dengan lebar tetap bervolume tinggi |
Toleransi ini bukanlah jaminan; mereka bergantung pada ketajaman pisau, runout spindel, dan keseragaman umpan. Namun prinsipnya konsisten: mesin dengan bilah yang lebih sedikit lebih mudah disejajarkan dan kecil kemungkinannya mengalami perbedaan ekspansi termal di seluruh tumpukan.
Tiga faktor mendominasi kualitas tepi sobek: keakuratan kerah jarak bilah, runout spindel, dan profil tekanan roller umpan. Jika salah satu dari ini tidak aktif, strip tidak akan konsisten, dan garis slotting hilir akan menghasilkan sambungan lidah dan alur yang tidak serasi.
Kerah spasi digiling hingga lebarnya tepat. Bahkan perbedaan 0,05 mm antar kerah dapat menciptakan perbedaan lebar antar strip yang terlihat. Untuk lantai, dimana mesin slotting bergantung pada lebar material yang tetap, perbedaan ini dengan cepat menjadi cacat atau sambungan yang tidak sejajar.
Spindel harus berputar tanpa goyangan yang dapat diukur. Ketika runout melebihi jarak bebas sisi mata gergaji, potongan menjadi tidak rata, dan serpihan muncul pada permukaan yang dilaminasi. Pemeriksaan runout rutin menggunakan indikator dial harus menjadi bagian dari jadwal perawatan Anda.
Tekanan yang terlalu sedikit akan menyebabkan papan menyimpang; terlalu banyak tekanan dapat menandai permukaan SPC atau WPC yang lunak. Tujuannya adalah cengkeraman yang konsisten yang menjaga papan tetap sejajar dengan bilahnya. Untuk kayu multilapis yang tebal, Anda mungkin memerlukan tekanan lebih besar dibandingkan papan PVC tipis. Itulah sebabnya gergaji rip 3 dengan tekanan roller yang dapat disesuaikan lebih aman untuk pabrik yang menjalankan material campuran.
Parameter pemotongan Anda harus disesuaikan dengan bahan yang paling sering Anda proses. SPC dan WPC padat dan abrasif, yang berarti bilah memiliki lebih banyak gigi dan kecepatan pengumpanan lebih rendah. Papan laminasi tidak terlalu abrasif tetapi memiliki permukaan melamin keras yang dapat pecah. Kayu multilapis membutuhkan bilah yang tajam dan agresif serta ekstraksi debu yang memadai.
Saat Anda menentukan gergaji 3 rip, tanyakan kepada pemasok tentang kedalaman pemotongan maksimum, lebar strip minimum, dan apakah mesin dapat menangani diameter bilah yang berbeda. Untuk pabrik lantai yang memproses kayu SPC 12 mm dan kayu multilapis 15 mm pada hari berbeda, Anda memerlukan gergaji yang dapat menggunakan mata pisau 300 mm pada satu shift dan mata pisau 320 mm pada shift berikutnya tanpa perubahan mekanis yang besar.
Perawatan harian pada 3 rip saw membutuhkan waktu sekitar 15 menit. Anda harus membersihkan roller pengumpan, memeriksa kerah jarak bilah dari debu yang terkumpul, dan memastikan bahwa gergaji belah atau spindel pelepas cepat aman. Setiap minggu, periksalah mata gergaji dari kerusakan gigi dan gantilah mata pisau yang kehilangan lebih dari 10% diameter aslinya karena diasah. Setiap bulan, ukur runout spindel dan periksa kesejajaran tabel pengumpanan.
Saat tepi mata pisau tumpul, gergaji akan mulai menghasilkan potongan yang lebih lebar dan permukaan yang lebih banyak sobek. Jika Anda melihat bekas luka bakar pada tepi potongan, berarti kecepatan pengumpanan terlalu rendah atau mata pisau kurang tajam. Jika Anda melihat terkelupas di bagian bawah potongan, sisi keluar bilah mungkin tidak disetel dengan benar. Ini adalah tanda-tanda bahwa gergaji rip 3 perlu diperhatikan sebelum menyebabkan pergeseran penuh pada bagian yang ditolak.
Untuk melihat lebih dalam mengenai peningkatan akurasi pemotongan, baca cara meningkatkan akurasi pemotongan pada gergaji 3 sobek .
Pada akhirnya, mesin gergaji 3 rip merupakan pilihan tepat bagi produsen lantai dan panel dinding yang membutuhkan lebar strip berulang tanpa kerumitan unit lima bilah. Ini memberi Anda tiga strip per lintasan, jumlah bilah yang dapat diatur, dan fleksibilitas yang cukup untuk berpindah di antara lebar material umum. Padukan dengan rutinitas perawatan yang disiplin dan ini akan menjaga slotting, beveling, dan garis pengecatan hilir Anda tetap berjalan sesuai jadwal.
Produk dapat memasukkan lantai secara vertikal dan horizontal. Seri mesin men...
Lihat detail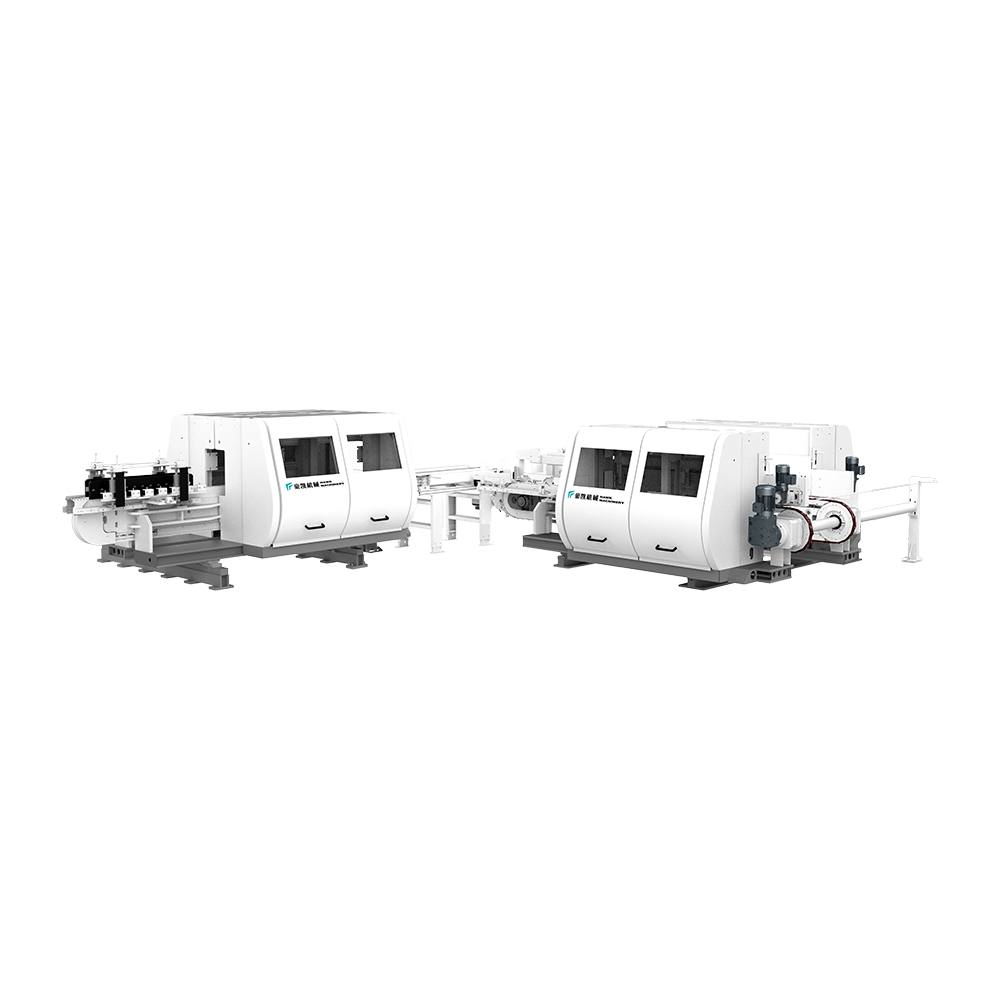
Peralatan ini cocok untuk pemangkasan dan lantai LVT chamfering. Dilengkapi d...
Lihat detail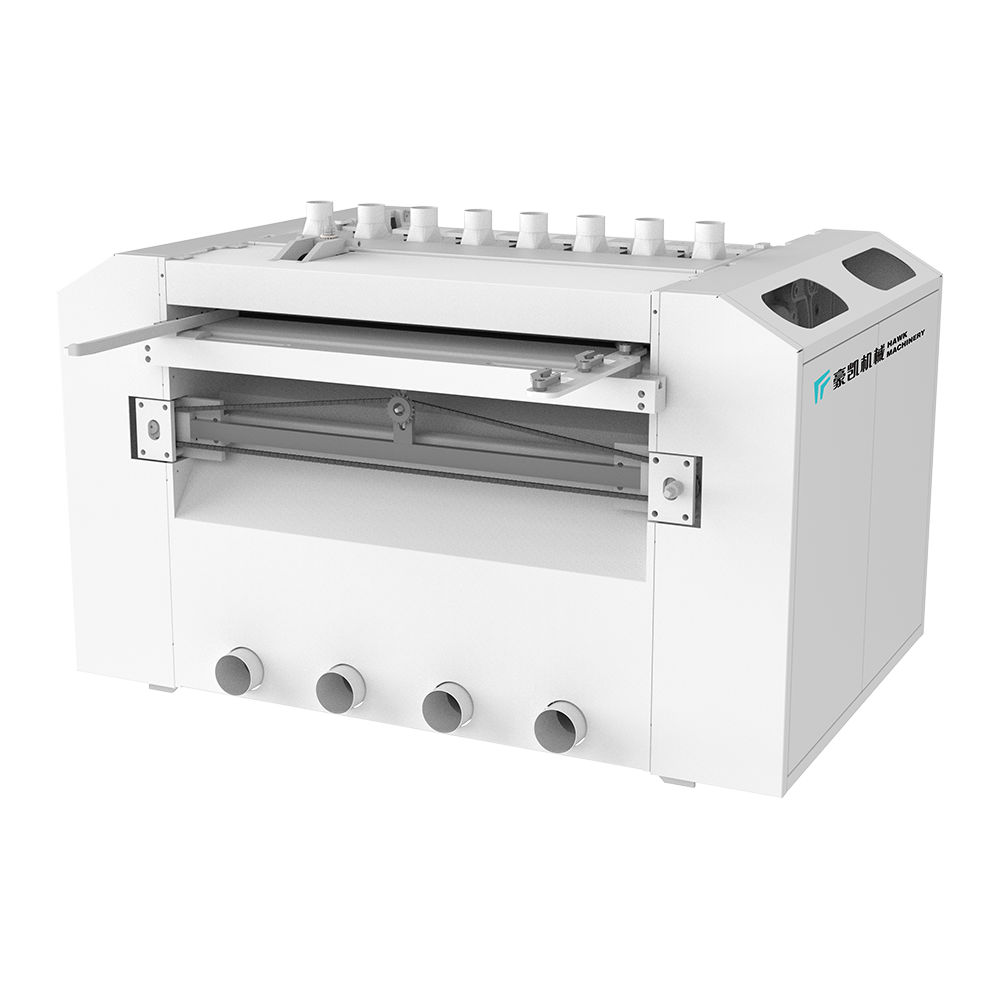
Metode gergaji transmisi yang berbeda cocok untuk kebutuhan pemrosesan papan ...
Lihat detail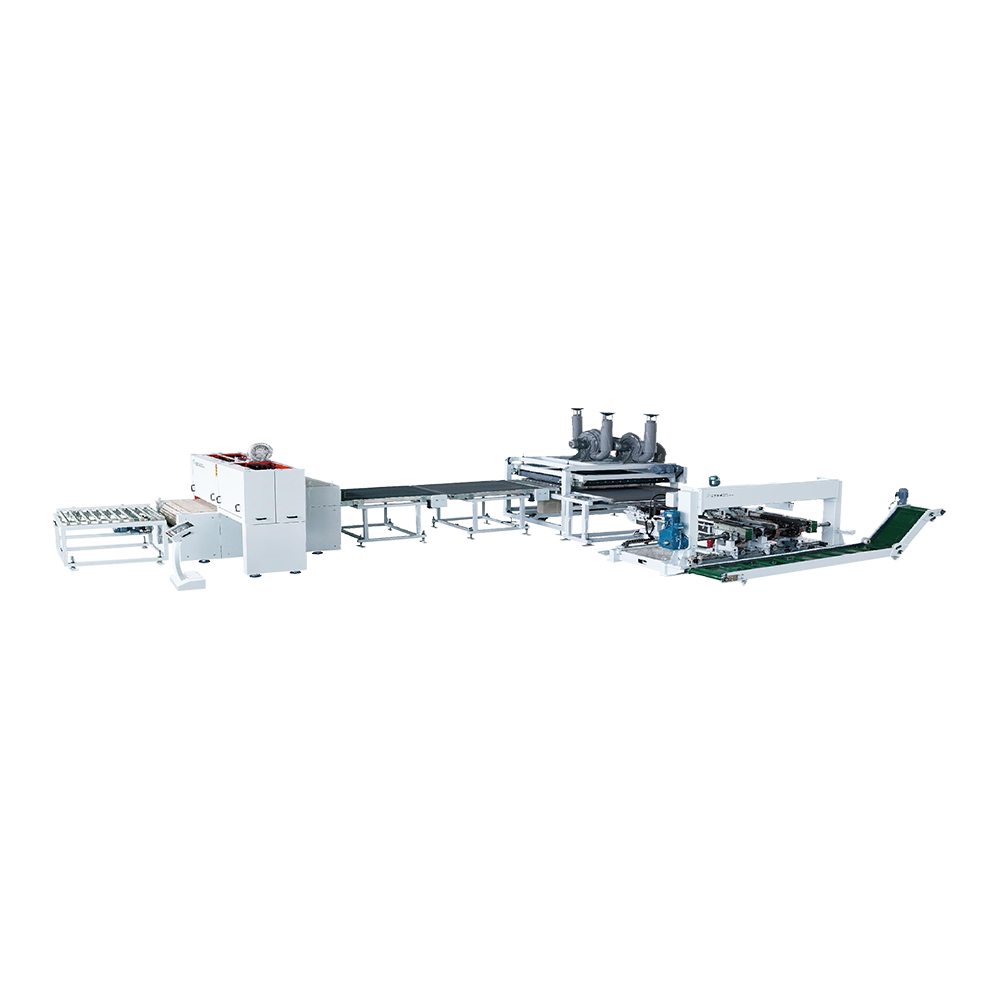
Kecepatan umpan peralatan ini dapat mencapai 40 meter per menit, seluruh bing...
Lihat detail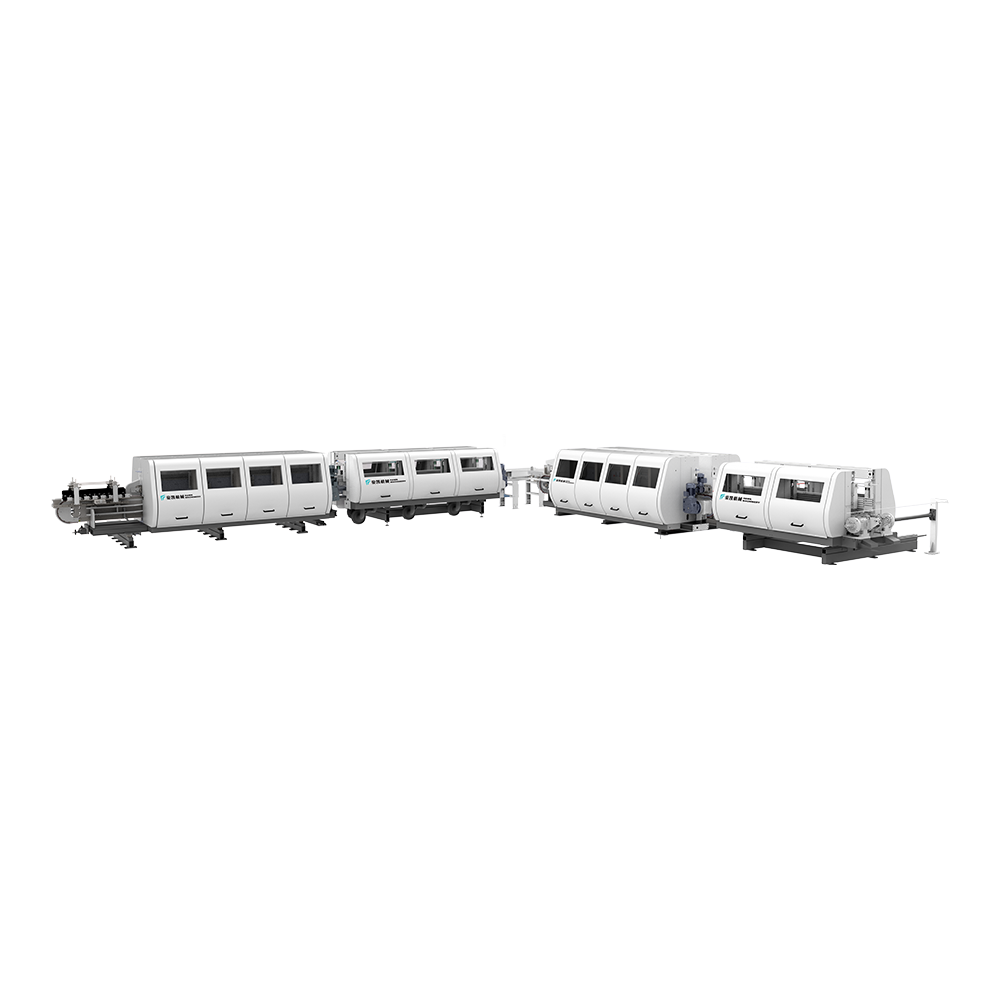
Cocok untuk lapisan tepi laminasi, PVC, dan WPC. Menggunakan cat berbasis air...
Lihat detail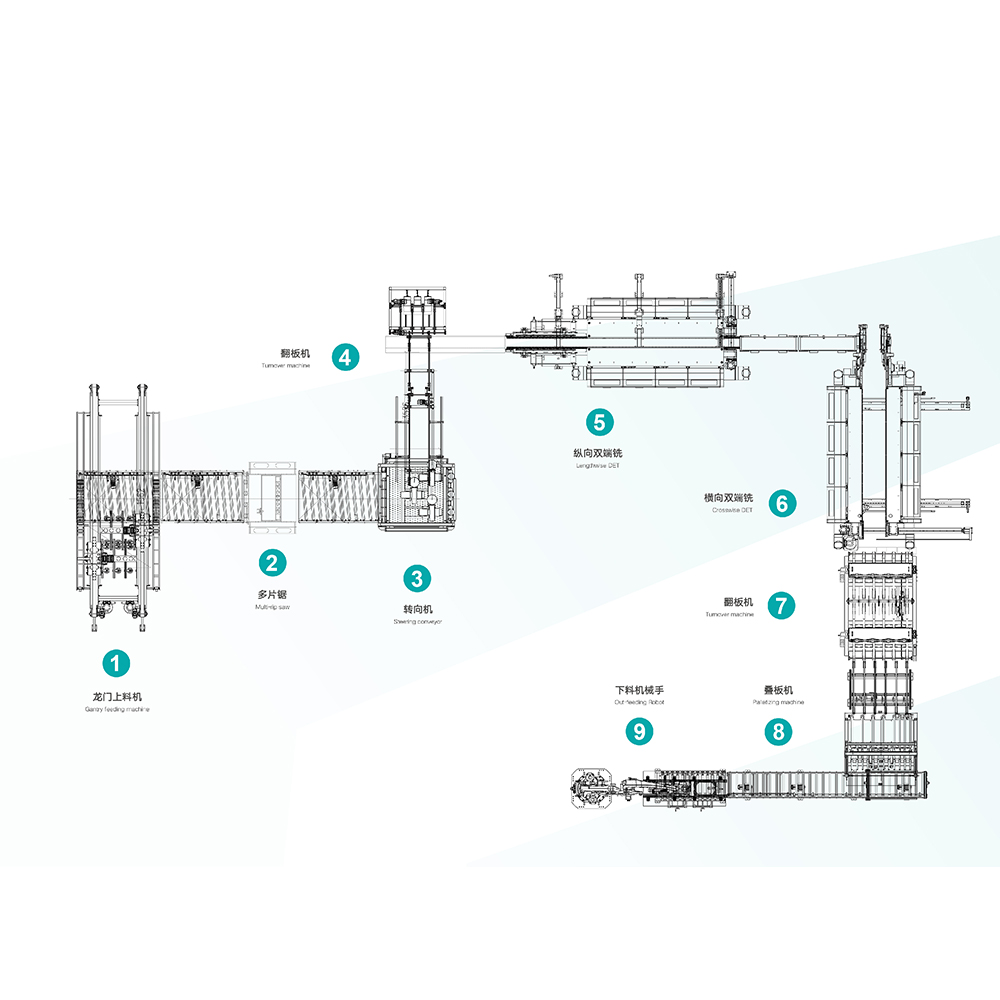
Hawk Machinery Feeding Otomatis, Pemotongan & Slotting Line, Cocok untuk SPC,...
Lihat detail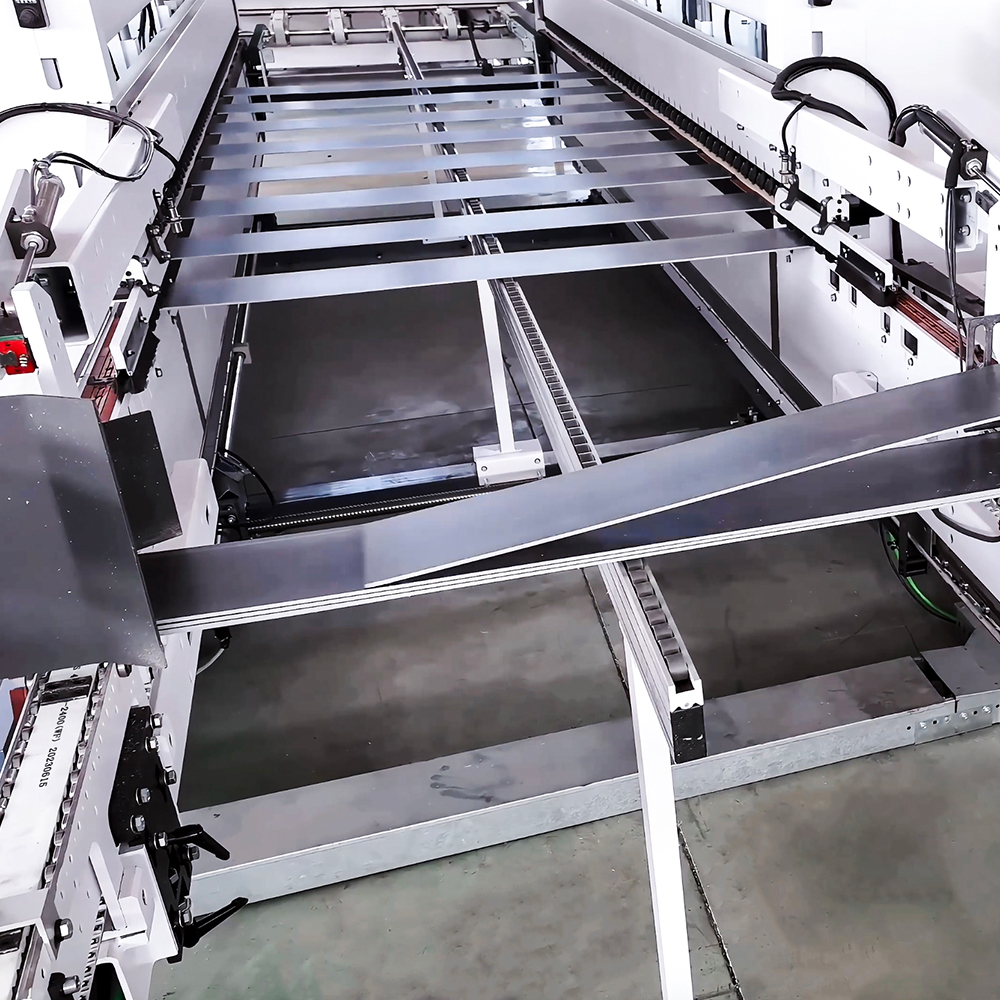
Peralatan cerdas terintegrasi mengintegrasikan internet cerdas industri gatew...
Lihat detail
Info kontak.
Area Pengembangan Boyi, Kota Changzhou, Provinsi Jiangsu, P. R. China
+86-0519-83319988
Jangan ragu untuk menghubungi saat Anda membutuhkan kami!
 Produsen mesin ekstrusi lantai khusus